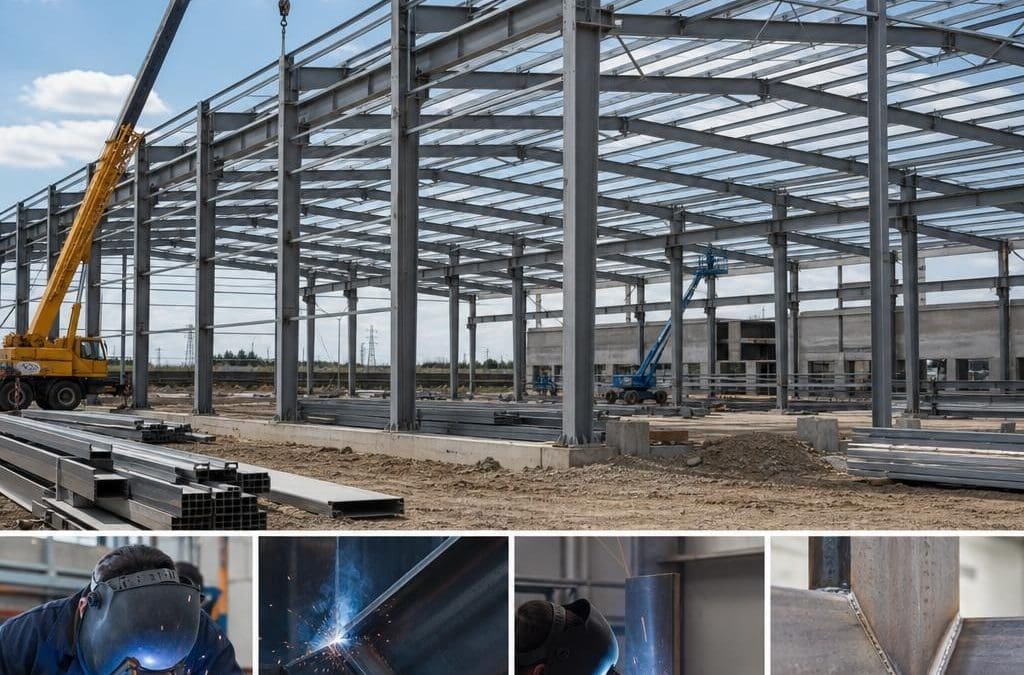
Spawanie konstrukcji stalowych to kluczowy etap produkcji elementów nośnych, który bezpośrednio wpływa na trwałość, geometrię i bezpieczeństwo całego obiektu. W praktyce nie ma jednej „najlepszej” metody dla każdego projektu, ponieważ dobór technologii zależy od rodzaju konstrukcji, grubości materiału, dostępności złączy, warunków warsztatowych i wymagań dokumentacji. Przy halach stalowych, wiatach, podkonstrukcjach, schodach czy elementach wsporczych najważniejsze jest połączenie właściwej technologii spawania z kontrolą jakości, przygotowaniem materiału i późniejszym zabezpieczeniem powierzchni. W Gaj-Stal patrzymy na spawanie nie jako osobną czynność, ale jako część całego procesu: od dokumentacji i prefabrykacji, przez wykonanie i kontrolę, po transport, montaż oraz ochronę antykorozyjną. Dzięki temu inwestor otrzymuje konstrukcję dopasowaną do funkcji obiektu i realnych warunków eksploatacji.
Dlaczego metoda spawania ma tak duże znaczenie w konstrukcjach stalowych?
Konstrukcja stalowa pracuje jako układ nośny. Oznacza to, że nie tylko same profile, blachy czy węzły muszą mieć odpowiednie właściwości, ale również ich połączenia. To właśnie złącza spawane przenoszą obciążenia między elementami, stabilizują geometrię ustroju i decydują o tym, czy gotowa rama, słup, rygiel, podciąg albo stężenie będzie zachowywać się zgodnie z założeniami projektu.
Metoda spawania wpływa na jakość złącza, szybkość prefabrykacji, powtarzalność wykonania oraz zakres późniejszych poprawek. Ma też znaczenie dla odkształceń cieplnych, wyglądu spoin, dostępu do trudno położonych miejsc i organizacji pracy na hali produkcyjnej. Inaczej wykonuje się seryjne elementy powtarzalne, a inaczej pojedyncze węzły o skomplikowanej geometrii.
Dla inwestora najważniejsze jest to, że poprawnie dobrana technologia pomaga ograniczyć ryzyko problemów na dalszych etapach. Błędy spawalnicze nie kończą się wyłącznie na estetyce. Mogą wpływać na pasowanie elementów podczas montażu, wydłużać harmonogram prac, komplikować zabezpieczenie powierzchni i generować dodatkowe koszty związane z poprawkami lub ponowną kontrolą.
W naszej firmie przy realizacji hal i innych konstrukcji stalowych uwzględniamy, że spawanie musi być podporządkowane całemu procesowi wykonawczemu. Ważne są nie tylko same spoiny, ale też kolejność składania elementów, przygotowanie krawędzi, zamocowanie detali, kontrola geometrii oraz warunki, w jakich będzie prowadzony transport i montaż.
Najczęściej stosowane metody spawania konstrukcji stalowych
W prefabrykacji konstrukcji stalowych stosuje się kilka podstawowych metod. Każda z nich ma określone zastosowania, zalety i ograniczenia. W praktyce często nie wybiera się jednej technologii do całego obiektu, lecz łączy różne rozwiązania zależnie od rodzaju elementu.
Spawanie MAG
Jedną z najczęściej stosowanych metod przy elementach stalowych jest spawanie MAG. Technologia ta jest szeroko wykorzystywana w warsztatowej prefabrykacji konstrukcji nośnych, ponieważ pozwala osiągnąć dobrą wydajność i powtarzalność przy wykonywaniu wielu typowych połączeń. Dobrze sprawdza się przy ramach, słupach, ryglach, blachach węzłowych czy elementach pomocniczych.
Z punktu widzenia inwestora istotne jest to, że metoda MAG dobrze wpisuje się w produkcję seryjną i półseryjną. Przy odpowiednio przygotowanym procesie umożliwia sprawne wykonanie dużej liczby podobnych złączy. Wymaga jednak właściwego przygotowania materiału, stabilnych warunków warsztatowych i kontroli parametrów procesu po stronie wykonawcy.
Spawanie MIG
Spawanie MIG kojarzy się częściej z materiałami innymi niż typowa stal konstrukcyjna, ale w praktyce warto rozumieć różnicę między MIG i MAG, bo oba procesy należą do tej samej grupy metod łukowych z podawaniem drutu. Dla inwestora ważniejsze od samej nazwy jest to, czy dana technologia została prawidłowo dobrana do materiału i wymagań wykonawczych. W klasycznych halach stalowych podstawowe znaczenie ma zwykle MAG, natomiast MIG pojawia się przy określonych zastosowaniach materiałowych.
Spawanie TIG
Metoda TIG zapewnia dużą kontrolę nad jeziorkiem spawalniczym i wysoką jakość wizualną spoiny. W konstrukcjach stalowych stosuje się ją raczej tam, gdzie liczy się precyzja, dostęp do małych elementów lub szczególna kontrola wykonania, niż do wydajnej produkcji dużych przekrojów nośnych. Nie jest to zwykle podstawowa metoda do wykonywania ciężkich ram hali, ale może mieć zastosowanie pomocnicze przy wybranych detalach.
Spawanie elektrodą otuloną
Ta metoda bywa kojarzona z pracami montażowymi i naprawczymi. Jej zaletą jest względna elastyczność w trudniejszych warunkach terenowych, jednak z punktu widzenia wydajności warsztatowej często ustępuje nowocześniejszym rozwiązaniom stosowanym w prefabrykacji. Może mieć znaczenie tam, gdzie warunki dostępu są ograniczone albo gdy wykonuje się wybrane złącza poza standardowym stanowiskiem produkcyjnym.
Spawanie łukiem krytym i procesy zmechanizowane
Przy większych przekrojach, długich prostych spoinach i elementach powtarzalnych korzystne mogą być procesy bardziej zmechanizowane. W takich przypadkach liczy się nie tylko sama jakość, ale też stabilność wykonania i ograniczenie wpływu czynnika ludzkiego na powtarzalność. Przy dużych konstrukcjach przemysłowych lub seryjnej prefabrykacji niektóre procesy zmechanizowane mogą znacząco usprawniać produkcję.
Dobór metody spawania nie powinien być przypadkowy. Dla jednego inwestora ważniejsza będzie szybkość prefabrykacji i powtarzalność elementów hali magazynowej, a dla innego precyzja wykonania niestandardowych detali do hali produkcyjnej czy podkonstrukcji technologicznej.
| Metoda | Typowe zastosowanie | Od czego zależy wybór? | Znaczenie dla inwestora |
|---|---|---|---|
| MAG | Prefabrykacja typowych elementów nośnych i węzłów | Grubość materiału, powtarzalność produkcji, warunki warsztatowe | Dobra wydajność i szerokie zastosowanie przy halach stalowych |
| MIG | Wybrane zastosowania materiałowe i specjalistyczne | Rodzaj materiału i wymagania technologiczne | Istotny, gdy projekt obejmuje materiały inne niż typowa stal konstrukcyjna |
| TIG | Dokładne detale, elementy wymagające wysokiej precyzji | Dostępność złącza, wymagania estetyczne, rodzaj detalu | Przydatny tam, gdzie liczy się kontrola i jakość wykonania detalu |
| Elektroda otulona | Wybrane prace montażowe, naprawy, miejsca trudniej dostępne | Warunki pracy, mobilność sprzętu, charakter robót | Pomocna przy pracach terenowych i lokalnych poprawkach |
| Procesy zmechanizowane | Długie spoiny, większe przekroje, powtarzalne serie | Skala produkcji, geometria elementu, organizacja warsztatu | Większa powtarzalność i sprawniejsza prefabrykacja dużych partii |
Jak dobiera się metodę spawania do hali i konstrukcji stalowej?
Dobór technologii zaczyna się od analizy dokumentacji, a nie od samego urządzenia spawalniczego. Trzeba uwzględnić rodzaj elementów, układ połączeń i funkcję obiektu. Inne wymagania ma hala magazynowa z powtarzalnymi ramami, inne hala produkcyjna obciążona dodatkowymi instalacjami, suwnicami lub podestami serwisowymi, a jeszcze inne wiata, schody stalowe czy podkonstrukcja pod urządzenia.
Znaczenie ma geometria konstrukcji. Jeżeli projekt obejmuje długie, proste elementy o powtarzalnych przekrojach, zwykle łatwiej zoptymalizować prefabrykację i wykorzystać wydajne metody warsztatowe. Gdy węzły są złożone, przestrzenne i wymagają wielu operacji dopasowujących, technologia musi dawać większą elastyczność wykonania.
Bardzo ważna jest też grubość i postać materiału. Inaczej przygotowuje się cienkie blachy osłonowe lub drobniejsze elementy pomocnicze, a inaczej grube blachy węzłowe czy masywne profile walcowane. Do tego dochodzi pozycja spawania, możliwość obrotu elementu na stanowisku i dostępność narzędzi do sczepiania oraz ustalania geometrii.
Dla inwestora praktyczne znaczenie ma także przeznaczenie obiektu. W hali magazynowej istotna będzie powtarzalność wykonania dużej liczby niemal identycznych elementów i sprawne przygotowanie do montażu. W hali produkcyjnej należy dodatkowo brać pod uwagę obciążenia od urządzeń, przebieg tras instalacyjnych, otwory technologiczne, podkonstrukcje pod wentylację lub media oraz wymogi dotyczące użytkowania wewnętrznej przestrzeni. W obiektach rolniczych ważne bywają warunki środowiskowe i odpowiedni dobór późniejszego zabezpieczenia powierzchni.
W Gaj-Stal realizujemy hale i różne typy konstrukcji stalowych z uwzględnieniem tego, że spawanie nie jest oderwane od projektu, transportu i montażu. Element może być poprawnie wykonany jako detal warsztatowy, a mimo to sprawiać problemy na budowie, jeśli wcześniej nie przeanalizowano sposobu jego podnoszenia, podziału transportowego czy kolejności składania.
Przygotowanie do spawania: dokumentacja, prefabrykacja i kontrola geometrii
Dobra spoina zaczyna się znacznie wcześniej niż w chwili zajarzenia łuku. Jednym z najczęstszych źródeł problemów nie jest sama technika spawania, lecz błędy w przygotowaniu. Dotyczy to zarówno dokumentacji, jak i samej organizacji prefabrykacji.
Podstawą jest czytelna dokumentacja, z której wynika geometria elementu, układ połączeń, zakres obróbki i sposób złożenia detalu. Na etapie wykonawczym ogromne znaczenie ma zgodność wymiarowa części składowych. Jeżeli blachy, żebra, środniki, stopki lub profile są źle przygotowane, spawacz musi kompensować niedokładności, co zwiększa ryzyko odkształceń i pogarsza powtarzalność procesu.
Przed spawaniem elementy wymagają odpowiedniego przygotowania powierzchni. Należy usunąć zanieczyszczenia, które mogłyby wpływać na przebieg procesu i jakość złącza. Istotne jest również właściwe przygotowanie krawędzi oraz dopasowanie szczelin i przylegania części. To szczególnie ważne przy połączeniach odpowiedzialnych i bardziej rozbudowanych węzłach konstrukcyjnych.
Równie ważne są przyrządy montażowe, stoły spawalnicze i system ustalania geometrii. W przypadku ram hali, dźwigarów dachowych, słupów czy rygli trzeba stale kontrolować osiowość, przekątne, skręcenie elementów i lokalne odchyłki. Nawet niewielkie błędy na etapie prefabrykacji mogą ujawnić się dopiero podczas montażu na placu budowy, gdy elementy przestają do siebie pasować albo wymagają dodatkowego podciągania.
Kontrola geometrii jest szczególnie istotna przy obiektach o większej rozpiętości i przy konstrukcjach, które mają współpracować z obudową z płyt warstwowych, blach trapezowych, stolarką bramową lub instalacjami. Nieprawidłowości w układzie węzłów mogą utrudniać dalsze etapy realizacji, nawet jeśli same spoiny wyglądają poprawnie.
W praktyce wykonawczej trzeba również przewidzieć kolejność prac. Niektóre spoiny wykonuje się przed pełnym zamknięciem przekroju lub przed dospawaniem elementów utrudniających dostęp. Dobra organizacja prefabrykacji zmniejsza liczbę operacji pomocniczych, ogranicza ryzyko napraw i poprawia płynność całego procesu produkcyjnego.
Jakość spoin i błędy, które mogą powodować problemy na montażu
Inwestorzy często pytają, po czym poznać, że konstrukcja została wykonana prawidłowo. Sama wizualna ocena spoin nie wystarcza, choć ma znaczenie. W konstrukcjach stalowych istotne są zarówno cechy widoczne na powierzchni, jak i zgodność wykonania z dokumentacją, zachowanie geometrii oraz wyniki kontroli przewidzianych dla danego typu elementów.
Do problemów wykonawczych mogą prowadzić między innymi: niewłaściwe przygotowanie elementów, brak prawidłowego sczepienia przed spawaniem, nadmierne odkształcenia cieplne, błędna kolejność wykonywania spoin, niedokładne oczyszczenie powierzchni czy zbyt duża zmienność procesu między stanowiskami. W efekcie pojawiają się trudności z pasowaniem otworów montażowych, nierówności na stykach, odchylenia osiowe lub lokalne skręcenia detali.
Jakość złączy spawanych ma bezpośredni wpływ na montaż. Jeżeli słup, rama lub dźwigar mają niekontrolowane odchyłki, na budowie trzeba stosować dodatkowe korekty, co spowalnia prace i zwiększa ryzyko błędów. W skrajnym przypadku problem nie dotyczy tylko samej konstrukcji, ale też obudowy, dachu, stolarki i instalacji wewnętrznych.
Warto pamiętać, że konstrukcja hali to nie wyłącznie główne profile nośne. Istotne są też blachy węzłowe, stopy słupów, wsporniki, podkonstrukcje pod obudowę, elementy pod świetliki, bramy, urządzenia wentylacyjne oraz dodatkowe detale związane z technologią obiektu. Każdy z tych elementów musi być wykonany tak, aby całość mogła być sprawnie zmontowana na placu budowy.
W naszej firmie zwracamy uwagę na to, że kontrola jakości nie jest jednorazowym odbiorem na końcu produkcji. To zestaw działań prowadzonych na kolejnych etapach: od sprawdzenia materiału i przygotowania detali, przez nadzór nad składaniem elementów, po ocenę gotowych części przed zabezpieczeniem powierzchni i wysyłką do montażu.
Spawanie a zabezpieczenie antykorozyjne i przygotowanie powierzchni
Po wykonaniu konstrukcji spawanej bardzo ważny jest kolejny etap, czyli przygotowanie powierzchni do zabezpieczenia. Dla inwestora ma to ogromne znaczenie, bo trwałość konstrukcji hali, wiaty czy podkonstrukcji zależy nie tylko od nośności, ale również od odporności na warunki eksploatacyjne.
Spoiny muszą być odpowiednio opracowane przed dalszymi pracami. Dotyczy to usunięcia odprysków, oczyszczenia miejsc po sczepach, przygotowania trudno dostępnych naroży i ogólnej oceny, czy element nadaje się do piaskowania, malowania lub innego przewidzianego zabezpieczenia. Niedokładności na tym etapie mogą utrudniać równomierne pokrycie powierzchni i skracać trwałość powłok.
Dobór ochrony powierzchni zależy od środowiska użytkowania. Inne wymagania będzie miała hala magazynowa użytkowana w standardowych warunkach, inne obiekt przemysłowy z podwyższoną wilgotnością, zapyleniem lub oddziaływaniem czynników technologicznych, a jeszcze inne hala rolnicza, gdzie konstrukcja może pracować w środowisku bardziej agresywnym dla stali. Nie warto przyjmować jednego schematu dla wszystkich inwestycji.
Znaczenie ma również to, czy elementy będą montowane jako w pełni zabezpieczone prefabrykaty, czy część prac wykończeniowych będzie wykonywana po montażu. Przy połączeniach transportowych, stykach montażowych i miejscach narażonych na uszkodzenia trzeba odpowiednio zaplanować technologię tak, by po zakończeniu robót konstrukcja tworzyła spójny system ochrony.
W Gaj-Stal oferujemy klientom realizację hal i konstrukcji stalowych wraz z usługami związanymi z ich wykonaniem i zabezpieczeniem. Z punktu widzenia inwestora korzystne jest prowadzenie tych etapów w sposób skoordynowany, ponieważ ułatwia to zachowanie jakości od prefabrykacji aż po montaż gotowego obiektu.
Spawanie warsztatowe i spawanie na montażu – najważniejsze różnice
Najlepsze rezultaty jakościowe i organizacyjne zwykle daje jak najszerszy zakres prefabrykacji warsztatowej. W kontrolowanych warunkach łatwiej utrzymać stabilną jakość, geometrię i powtarzalność. Można też lepiej zorganizować stanowiska, przyrządy ustalające oraz późniejszą kontrolę elementów. Dlatego przy halach stalowych dąży się zwykle do tego, aby na budowę trafiały możliwie kompletne części przygotowane do szybkiego złożenia.
Nie oznacza to jednak, że na montażu spawanie nie występuje. W zależności od projektu mogą pojawiać się prace związane z wybranymi detalami, elementami pomocniczymi, podkonstrukcjami lub korektami wynikającymi ze specyfiki obiektu. Różnica polega na tym, że warunki terenowe są bardziej wymagające organizacyjnie: trzeba uwzględnić logistykę sprzętu, bezpieczeństwo prac, dostęp do miejsc łączenia, kolejność podnoszenia elementów i wpływ pogody.
Spawanie na budowie nie powinno być traktowane jako prosty odpowiednik spawania warsztatowego. Nawet jeśli projekt to przewiduje, wymaga to bardzo dobrej koordynacji z montażem konstrukcji, kontrolą pionowości i osiowości oraz przygotowaniem stanowisk pracy. W przypadku obiektów większych gabarytowo ważna jest również współpraca z urządzeniami podnoszącymi i zachowanie stateczności elementów podczas składania.
Dla inwestora oznacza to tyle, że warto patrzeć na projekt kompleksowo. Podział konstrukcji na segmenty transportowe, sposób łączenia na budowie, rodzaj podpór tymczasowych, dostępność terenu i warunki posadowienia wpływają nie tylko na montaż, ale już wcześniej na sposób prefabrykacji i spawania w zakładzie.
Co inwestor powinien wiedzieć przed zleceniem spawania konstrukcji stalowej?
Z punktu widzenia zamawiającego najważniejsze jest precyzyjne określenie, czego dotyczy inwestycja. Inaczej przygotowuje się zapytanie o samą prefabrykację elementów, inaczej o kompleksową realizację hali stalowej, a jeszcze inaczej o pojedynczą konstrukcję pomocniczą czy modernizację istniejącego obiektu. Im lepiej określony zakres, tym łatwiej dobrać technologię, organizację prac i sposób kontroli.
Przed zleceniem warto ustalić kilka podstawowych kwestii:
- czy zakres obejmuje samą produkcję, czy również projektowanie, zabezpieczenie powierzchni, transport i montaż,
- jakie jest przeznaczenie obiektu: magazynowe, produkcyjne, przemysłowe, rolnicze, warsztatowe czy pomocnicze,
- czy konstrukcja ma współpracować z dodatkowymi instalacjami, podestami, urządzeniami technologicznymi lub bramami o szczególnych wymaganiach,
- czy istnieją ograniczenia transportowe lub montażowe, które wymuszą określony podział elementów,
- jakie warunki środowiskowe będą oddziaływać na konstrukcję po zakończeniu inwestycji.
Dokładny zakres prac ma znaczenie również dla wyceny. Nie da się rzetelnie ocenić kosztu samego spawania bez odniesienia do całego procesu wykonawczego. Na końcowy budżet wpływa stopień skomplikowania konstrukcji, ilość detali, poziom prefabrykacji, wymagane przygotowanie powierzchni, rodzaj zabezpieczenia, logistyka transportu i sposób montażu.
W praktyce inwestor zyskuje najwięcej wtedy, gdy wykonawca patrzy na projekt nie tylko przez pryzmat pojedynczych spoin, ale przez cały cykl realizacji. W Gaj-Stal realizujemy dla klientów hale, wiaty, podkonstrukcje i inne elementy stalowe z uwzględnieniem ich funkcji, możliwości prefabrykacji oraz warunków montażowych. Jeśli planują Państwo obiekt stalowy albo potrzebują wykonania konstrukcji związanej z halą, warto skonsultować dokumentację i zakres prac jeszcze przed rozpoczęciem produkcji. Taka rozmowa pomaga uniknąć wielu problemów na późniejszych etapach inwestycji.
Najczęściej zadawane pytania
Jaka metoda spawania jest najlepsza do konstrukcji stalowych?
Nie ma jednej uniwersalnie najlepszej metody. W praktyce wybór zależy od rodzaju konstrukcji, grubości materiału, geometrii węzłów, warunków wykonania i założeń dokumentacji. Przy typowych elementach nośnych hal często stosuje się wydajne metody warsztatowe, ale przy detalach specjalnych lub pracach montażowych mogą być potrzebne inne technologie.
Czy wszystkie elementy hali stalowej powinny być spawane w warsztacie?
Najczęściej dąży się do jak największego zakresu prefabrykacji warsztatowej, bo daje to lepszą kontrolę jakości i geometrii. Nie zawsze jednak da się całkowicie wyeliminować prace na budowie. Ostateczny podział zależy od gabarytów transportowych, sposobu montażu, dostępności terenu oraz tego, jak projekt przewiduje połączenia i segmentację konstrukcji.
Na co zwrócić uwagę przy odbiorze spawanej konstrukcji stalowej?
Warto patrzeć nie tylko na wygląd spoin, ale też na zgodność elementów z dokumentacją, zachowanie geometrii, jakość przygotowania powierzchni i gotowość konstrukcji do zabezpieczenia oraz montażu. Dla inwestora kluczowe jest to, czy elementy są powtarzalne, pasują do siebie i nie będą powodowały korekt podczas składania całego obiektu na budowie.
Czy spawanie wpływa na późniejsze malowanie lub zabezpieczenie antykorozyjne?
Tak, i to bardzo wyraźnie. Jakość oraz sposób wykonania spoin wpływają na możliwość oczyszczenia powierzchni i równomiernego nałożenia powłok ochronnych. Odpryski, ostre przejścia, trudno dostępne zakamarki czy niedokładnie przygotowane miejsca po sczepach mogą utrudniać zabezpieczenie i obniżać trwałość ochrony w czasie eksploatacji konstrukcji.
Czy warto zlecić jednej firmie wykonanie, zabezpieczenie i montaż konstrukcji?
W wielu przypadkach tak, ponieważ łatwiej wtedy skoordynować dokumentację, prefabrykację, kontrolę jakości, transport i prace montażowe. Z punktu widzenia inwestora zmniejsza to ryzyko nieporozumień między etapami i ułatwia odpowiedzialność za całość procesu. Dlatego przy bardziej złożonych realizacjach warto rozważyć kompleksową obsługę inwestycji.